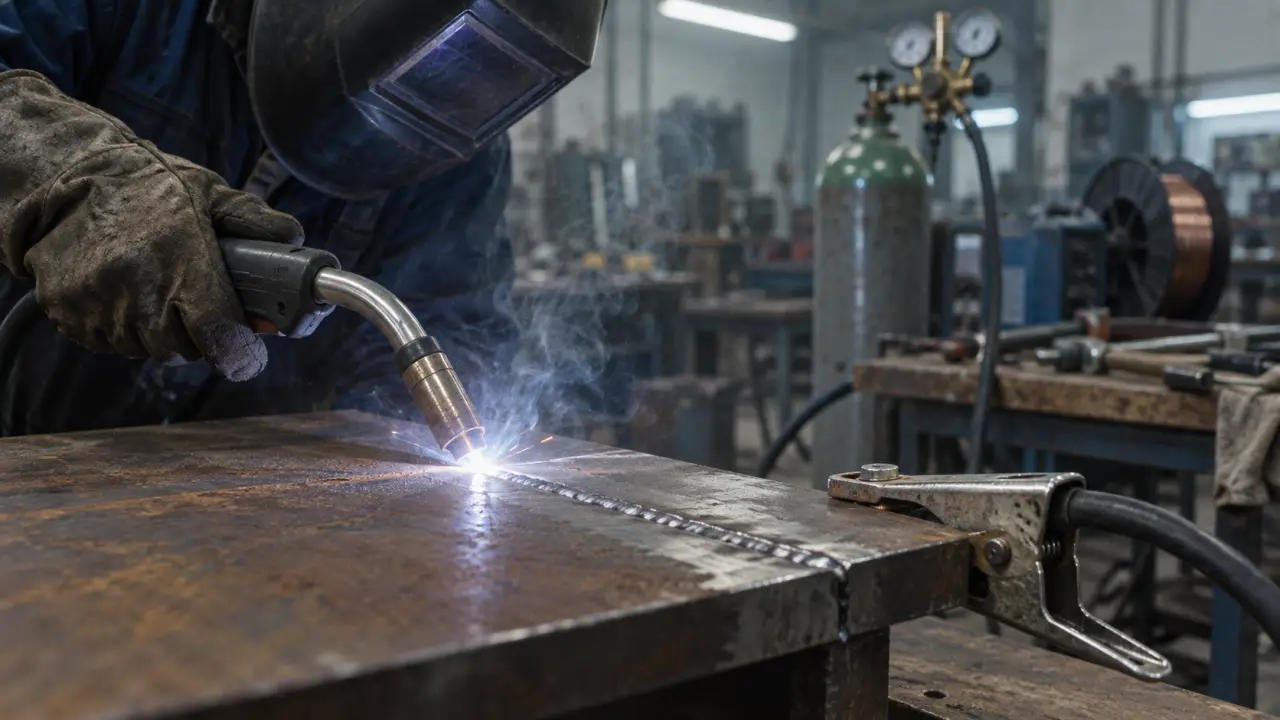
Souder au MIG devient accessible dès que l’on comprend le rôle du poste, du fil et du gaz. Le principe est simple : une bobine délivre un fil continu, un arc électrique le fait fondre et un gaz protège le bain de fusion. En pratique, la qualité dépend surtout de la préparation des pièces, du choix du gaz et de l’équilibre entre tension, vitesse de fil et vitesse de déplacement.
MIG ou MAG : la différence qui change le choix du gaz
Le soudage MIG/MAG appartient à la famille du soudage à l’arc sous gaz, aussi appelée GMAW. La torche amène simultanément le courant, le fil d’apport et le gaz de protection. Ce dernier isole le métal en fusion de l’air ambiant. Il limite ainsi l’oxydation et favorise un cordon régulier.
Le MIG emploie un gaz inerte
Le procédé MIG, pour Metal Inert Gas, utilise un gaz qui ne réagit pas avec le bain de fusion, principalement l’argon ou l’hélium. Il convient particulièrement aux métaux non ferreux, notamment à l’aluminium. L’argon offre une protection stable et facilite l’amorçage, à condition que la pièce soit parfaitement dégraissée et débarrassée de son oxyde.
Le MAG utilise un gaz actif
Le procédé MAG, pour Metal Active Gas, recourt à un mélange contenant du CO2 ou de l’oxygène. C’est le choix habituel pour souder les aciers. Dans le langage courant, beaucoup de bricoleurs disent « souder au MIG » lorsqu’ils travaillent l’acier avec un mélange actif. Techniquement, il s’agit alors de MAG. Cette distinction compte, car le gaz influence la pénétration, la stabilité de l’arc, les projections et l’aspect final du cordon.
| Métal à assembler | Procédé courant | Gaz généralement adapté | Point de vigilance |
|---|---|---|---|
| Acier non allié | MAG | Argon avec 15 ou 18 % de CO2 | Nettoyer rouille, peinture et huile |
| Inox | MAG | Mélange avec 2 % de CO2 | Utiliser un fil compatible avec l’inox |
| Aluminium | MIG | Argon | Préparation et dévidage du fil essentiels |
Préparer le poste et les pièces avant d’amorcer l’arc
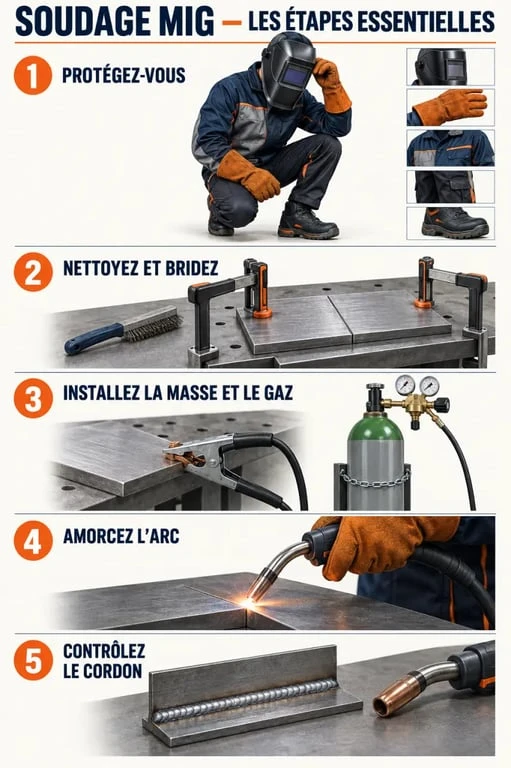
Une soudure fiable commence avant l’allumage du poste. Travaillez dans un espace ventilé, sur une surface stable et loin des produits inflammables. Portez un masque de soudage adapté, des gants en cuir, des vêtements couvrants non synthétiques et des chaussures fermées. Les fumées ne doivent pas être respirées : une aspiration à la source ou une ventilation efficace est nécessaire.
Composer un ensemble cohérent
Il faut un poste MIG/MAG, une torche, une pince de masse, une bouteille de gaz avec détendeur-débitmètre, un fil plein adapté au métal et des consommables en bon état : gaine, galets d’entraînement, tube contact et buse. Le diamètre du fil doit correspondre à l’épaisseur de la pièce et au travail prévu. Le tube contact doit surtout être adapté au diamètre du fil. Un mauvais appairage provoque des irrégularités d’avance et rend les réglages difficiles à interpréter.
Nettoyer, ajuster et immobiliser
Décapez les bords à souder jusqu’au métal sain. Retirez peinture, galvanisation, graisse, humidité et oxydation avec une brosse métallique, un abrasif ou un dégraissant compatible. Positionnez ensuite les pièces avec des serre-joints et réalisez quelques points de soudure. Un joint mal ajusté oblige à combler un vide. Le bain devient alors plus difficile à maîtriser et le risque de déformation augmente.
La qualité d’une soudure dépend aussi de la continuité entre la bouteille et le bain de fusion. Une buse encombrée de projections, un raccord qui fuit, un courant d’air dans l’atelier ou une torche tenue trop loin suffisent à laisser entrer l’air. Avant d’accuser le fil ou la puissance, vérifiez ce trajet de protection. Le sifflement du gaz, l’état de la buse et l’absence de turbulences autour de la zone chaude donnent souvent la cause d’un cordon poreux.
La méthode pour souder au MIG avec un cordon régulier
- Installez la masse sur une zone métallique propre, au plus près de l’assemblage. Une pince posée sur de la peinture ou de la rouille crée un arc instable.
- Réglez le débit de gaz selon le matériel, le lieu de travail et les recommandations du gaz employé. Commencez avec une protection stable, sans chercher à compenser un mauvais geste par un débit excessif.
- Réglez tension et vitesse de fil à partir des indications du fabricant du poste ou du fil, puis faites un essai sur une chute de même métal et de même épaisseur.
- Inclinez la torche légèrement dans le sens de l’avance et gardez une distance régulière entre la buse, le fil et la pièce.
- Avancez de façon constante, en surveillant le bain de fusion plutôt que la lumière de l’arc. Terminez en comblant proprement le cratère.
Lire le son et l’aspect du bain
Sur de l’acier, un arc stable produit généralement un crépitement régulier. Si le fil pousse la torche, la vitesse de fil est souvent trop élevée ou la tension insuffisante. Si l’arc paraît long, agressif et s’accompagne de nombreuses projections, la tension peut être trop élevée ou l’avance de fil trop faible. Ne modifiez qu’un paramètre à la fois, puis observez le résultat : largeur du cordon, pénétration visible sur l’envers lorsque c’est possible, projections et porosités.
Choisir un poste MIG/MAG sans suréquiper son atelier
Le bon poste dépend d’abord des métaux et des épaisseurs que vous allez réellement souder. Pour des réparations courantes sur acier, un poste MAG avec des réglages accessibles et une alimentation en fil continu offre une base polyvalente. Pour l’aluminium, vérifiez explicitement la compatibilité MIG, la qualité du dévidoir et les accessoires nécessaires au passage d’un fil plus souple.
- Réglage : privilégiez un appareil permettant d’ajuster clairement la tension et la vitesse de fil, avec une notice lisible.
- Alimentation : assurez-vous que l’installation électrique supporte le poste et que le câble d’alimentation est en bon état.
- Dévidage : choisissez les galets correspondant au fil utilisé. Un fil qui patine ou s’écrase ne donnera jamais un arc constant.
- Usage extérieur : le fil fourré autoprotégé peut dépanner lorsque le gaz est difficile à protéger du vent, mais il produit souvent davantage de fumées et de projections.
- Consommables : vérifiez la disponibilité des tubes contacts, buses, gaines et bobines compatibles avant l’achat.
Corriger les défauts sans recommencer au hasard
Un cordon irrégulier n’impose pas de tout changer. Observez le défaut, contrôlez la préparation, puis intervenez méthodiquement sur le réglage ou le geste. Les essais sur des chutes de métal évitent de fragiliser une pièce utile.
| Défaut observé | Cause probable | Correction à essayer |
|---|---|---|
| Porosités ou petits trous | Protection gazeuse insuffisante, pièce sale, courant d’air | Nettoyer, vérifier la fuite et la buse, protéger la zone du vent |
| Nombreuses projections | Réglages déséquilibrés ou métal contaminé | Repartir des réglages conseillés et ajuster un paramètre à la fois |
| Cordon bombé, faible fusion des bords | Avance trop rapide ou apport de chaleur insuffisant | Ralentir légèrement et adapter la tension ou la vitesse de fil après un essai |
| Perçage d’une tôle fine | Apport de chaleur trop important ou arrêt trop long au même point | Réduire les réglages, avancer plus vite et souder par points rapprochés |
| Fil qui accroche ou avance par à-coups | Galet, gaine ou tube contact inadapté ou encrassé | Contrôler le chemin du fil et remplacer le consommable usé |
Après refroidissement, inspectez le cordon. Il doit être continu, correctement lié aux deux bords et exempt de cavités visibles. Pour une pièce structurelle, sollicitée ou liée à la sécurité, l’apparence seule ne suffit pas : faites contrôler l’assemblage par une personne qualifiée. La progression la plus efficace consiste à répéter les mêmes assemblages simples en notant le métal, le fil, le gaz et les réglages qui ont donné le meilleur résultat.

- Souder au MIG : le mauvais gaz ruine un cordon propre - 26 septembre 2026
- Luminaire design : adaptez chaque lumière à la pièce et à l’usage - 25 septembre 2026
- Béton lavé : une finition à granulats apparents, à choisir et laver avec précision - 24 septembre 2026
Articles qui pourraient vous intéresser :
 Revêtement pour sol de garage : le guide complet pour faire le bon choix
 Branchement chauffe eau triphasé : guide complet et erreurs à éviter
 Peindre un meuble en merisier : 3 étapes clés pour transformer un classique sans abîmer le bois
 Pose de pavage : la règle des 2 % et 4 étapes pour une allée durable